AUTOMATISER, MAIS SAVOIR COMPTER

La pression sur les coûts est le premier sujet des professionnels de l’emballage. Dans le baromètre 2025 d’ALLFORPACK EMBALLAGE PARIS, 65 % des professionnels interrogés citent le prix des matériaux comme principal facteur déterminant dans leurs choix d’emballages plus durables. Or une part importante du coût d’un emballage ne se joue pas dans la matière mais sur la ligne de conditionnement, dans les minutes d’arrêt, les réglages, les démarrages ratés et les produits mis au rebut à chaque passage d’une référence à une autre. Ces pertes sont rarement isolées dans la comptabilité analytique. Elles se diluent dans les coûts de production, ce qui explique qu’elles restent si souvent invisibles au moment d’arbitrer un investissement. L’industrie agroalimentaire vit cette réalité au quotidien avec des cycles de production de plus en plus courts, des changements de formats fréquents et des lots de taille réduite.
Les changements de format, un coût caché de la ligne de conditionnement
Un changement de format mobilise bien plus que le temps de réglage affiché sur le planning. Il commence avant l’arrêt de la ligne, avec la préparation des outillages et des consommables, et se termine bien après le redémarrage, lorsque la cadence nominale est retrouvée et que la qualité est stabilisée. Entre les deux, la ligne ne produit rien ou produit mal. Pour mesurer ce phénomène, l’indicateur de référence est le taux de rendement synthétique (TRS), défini en France par la norme NF E60-182 de l’AFNOR, qui encadre les indicateurs de performance des moyens de production. Le TRS combine trois dimensions, la disponibilité de la ligne, sa performance par rapport à la cadence théorique et la qualité des produits sortis. Un changement de format dégrade les trois à la fois. Il réduit la disponibilité pendant l’arrêt, abaisse la performance pendant la montée en cadence et pénalise la qualité tant que les réglages ne sont pas stabilisés.
Le contexte réglementaire renforce cette tendance. Le règlement européen sur les emballages et les déchets d’emballages (PPWR) pousse les industriels vers des emballages recyclables, intégrant de la matière recyclée et clairement étiquetés. Chaque évolution de matériau, de grammage ou de marquage se traduit sur la ligne par de nouveaux réglages, de nouveaux outillages et de nouvelles phases d’apprentissage. Plus le portefeuille de références s’élargit et plus les lots se raccourcissent, plus la part du temps passé en changement de format augmente par rapport au temps réellement productif.
Emballage : chiffrer ce que coûte réellement un changement
La première étape consiste à rendre ce coût visible. Le calcul repose sur quelques données que toute ligne peut fournir si elles sont relevées avec rigueur. Le temps réel d’un changement, mesuré du dernier produit conforme de la série précédente au premier produit conforme de la série suivante, et non le temps théorique du planning. Le nombre de changements par semaine ou par mois. Le coût horaire complet de la ligne à l’arrêt, qui inclut la main-d’œuvre, l’amortissement des équipements, l’énergie et les frais fixes. La valeur de la production perdue, si la ligne est saturée et que chaque heure d’arrêt est une heure de vente manquée. Enfin, les produits et matériaux consommés au démarrage, les rebuts et les reprises.
Multiplier le temps réel d’un changement par le coût horaire de la ligne, puis par le nombre de changements sur l’année, donne un premier ordre de grandeur qui surprend souvent les équipes. S’y ajoutent les effets indirects, comme les heures supplémentaires pour rattraper le retard, les stocks de sécurité constitués pour éviter de multiplier les changements, ou les commandes refusées faute de capacité. Les méthodes d’organisation issues du lean, comme le SMED (single-minute exchange of die), visent précisément à réduire ces temps en transférant un maximum d’opérations hors de l’arrêt de la ligne. Elles apportent des gains réels sans investissement lourd, mais elles atteignent vite leurs limites lorsque les réglages restent manuels et dépendent de l’expérience de chaque opérateur.
Automatiser une ligne de conditionnement : les postes à mettre dans le calcul
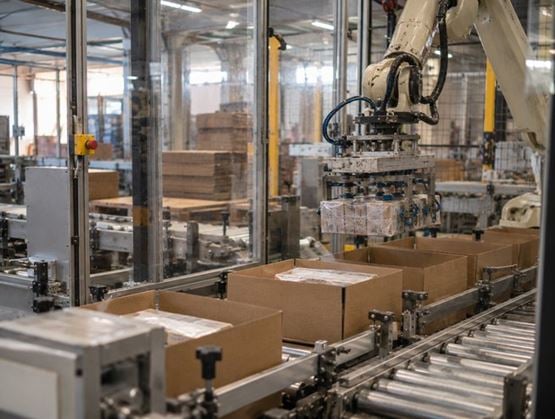
L’automatisation change l’équation parce qu’elle s’attaque à la fois à la durée des changements, grâce aux réglages motorisés et aux recettes enregistrées, et à leur variabilité, puisque le résultat ne dépend plus du savoir-faire individuel. Pour en évaluer la rentabilité, il faut toutefois résister à la tentation de ne comparer que le prix de la machine et les heures de main-d’œuvre économisées. Un calcul de retour sur investissement crédible met en regard deux colonnes complètes.
Côté coûts, l’investissement initial couvre l’équipement, l’intégration à la ligne existante, les formats et outillages, les logiciels et la mise en service. Il s’y ajoute les coûts récurrents, maintenance, pièces de rechange, énergie, contrats de service, formation des équipes et éventuelles pertes de production pendant la phase d’installation. C’est le coût total de possession sur la durée de vie de l’équipement, et non le seul prix d’achat, qui doit servir de base.
Côté gains, les catégories sont plus nombreuses qu’on ne le pense. La réduction du temps de changement de format libère de la capacité qui peut être vendue ou qui évite un investissement dans une seconde ligne. L’amélioration du TRS augmente le volume produit à effectif constant. La baisse des rebuts et des reprises réduit la consommation de matériaux, un poste d’autant plus sensible que leur prix est le premier frein cité par la profession. La stabilité des réglages améliore la qualité et réduit les non-conformités. Enfin, l’automatisation répond à une contrainte très concrète de main-d’œuvre. Selon l’enquête Besoins en main-d’œuvre 2026 de France Travail, 43,8 % des projets de recrutement sont jugés difficiles, et ce taux atteint 80,6 % pour les opérateurs de machines-outils. Une ligne qui tourne avec moins de dépendance aux compétences rares sécurise la production autant qu’elle la rend moins coûteuse.
La méthode pour décider avant d’investir
Le calcul proprement dit tient en quelques étapes. Partir d’une mesure fiable de l’existant, avec le TRS actuel de la ligne, le temps réel moyen de changement et le nombre annuel de changements, idéalement relevés sur plusieurs semaines représentatives et non estimés de mémoire. Définir ensuite l’état cible avec le fournisseur, en exigeant des engagements chiffrés sur le temps de changement et la cadence, si possible validés lors d’essais sur des produits et des formats réels. Traduire l’écart entre les deux en euros, en valorisant chaque gain avec les coûts horaires et les prix de vente réels de l’entreprise. Calculer alors le délai de retour, c’est-à-dire l’investissement total divisé par le gain annuel net, puis affiner avec une valeur actuelle nette sur la durée de vie de l’équipement pour tenir compte du coût du capital. Tester enfin la robustesse du résultat avec plusieurs scénarios, par exemple une baisse des volumes, une hausse des prix de l’énergie ou un gain de TRS inférieur à celui annoncé. Un projet qui reste rentable dans le scénario pessimiste est un projet solide.
Cette discipline est d’autant plus utile que l’écart d’équipement entre la France et ses voisins reste un sujet de compétitivité. Selon la Fédération internationale de robotique (IFR), la densité robotique moyenne dans l’industrie manufacturière de l’Union européenne atteignait 231 robots pour 10 000 salariés en 2024, contre 132 en moyenne mondiale. Dans le conditionnement, où les opérations de mise en caisse, de palettisation et de contrôle se prêtent bien à la robotisation, chaque décision d’investissement bien calculée contribue à combler cet écart.
Comparer les solutions en conditions réelles
Un tableau de ROI ne remplace pas l’observation d’une machine qui change de format sous ses yeux. C’est l’un des apports d’ALLFORPACK EMBALLAGE PARIS, dont l’édition 2027 accordera une place accrue aux machines en fonctionnement.
Du mardi 29 juin au jeudi 1er juillet 2027 à Paris Expo Porte de Versailles, le secteur d’exposition Machines & Solutions de Conditionnement réunira constructeurs et intégrateurs de lignes de remplissage, de scellage, d’étiquetage, de mise en caisse et de palettisation. Les responsables de production pourront chronométrer un changement de format en direct, interroger les fournisseurs sur leurs engagements de cadence et de TRS, et comparer plusieurs technologies sur une même journée. Des parcours de visite par industrie aident les équipes achats, production et R&D à cibler les exposants pertinents pour leur projet. Pour un industriel qui prépare un investissement, trois jours de salon permettent de confronter son calcul de rentabilité à la réalité des équipements et de transformer une hypothèse en décision.